


Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Первые два несут агрегаты, поэтому вы можете приложить их к каталогу компрессоров и посмотреть, где вы находитесь. Третий — это описание, написанное так, как будто это число, и оно определяет, какая часть бюджета пойдет на сушильное оборудование, которое вам может не понадобиться.
Разберите их в том порядке, в котором они будут стоить вам денег. Давление зависит от трубопроводов в такой же степени, как и от компрессора. Flow — это лазер, а не страница каталога. Сухость зависит от того, каким газом вы режете, и эту часть почти никто не объясняет.
Одно предшествует всем трём, и оно не написано на этом листе. Это зависит от того, какой из трех режущих газов вы используете, потому что от этого зависит, присутствует ли вообще компрессор и какое давление он должен выдерживать.
Лазерной головке все равно, откуда берется газ. Он заботится о давлении, потоке и сухости насадки. Какой из трех газов вы используете, решает все три, а также решает, является ли компрессор частью ответа.
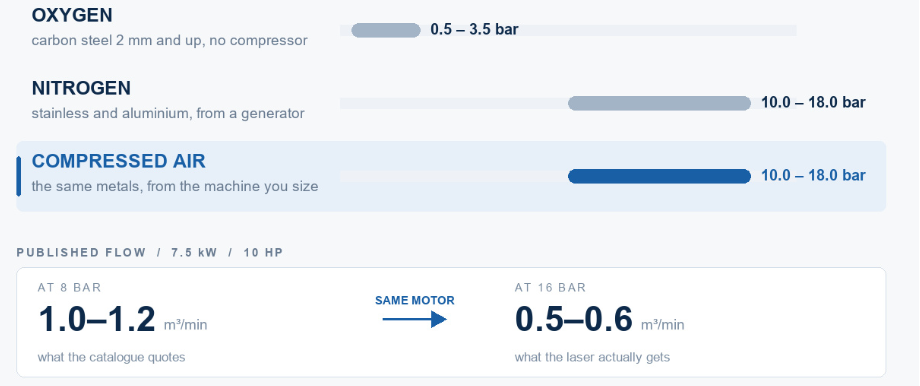
Углеродистая сталь толщиной более 2 мм разрезается кислородом. Давление составляет от 0,5 до 3,5 бар и поступает из баллона с жидким кислородом или связки баллонов, а не из компрессора. Это самый дешевый и быстрый способ резки стального листа, и именно поэтому в цехе, занимающемся резкой мягкой стали толщиной 10 мм, вообще не может быть воздушного компрессора.
Нержавеющая сталь и алюминий — это разные процессы. Их разрезают азотом под давлением от 10 до 18 бар или сжатым воздухом в той же зоне. Азот оставляет яркий край без оксида. Воздух оставляет немного более тусклый край, который отлично сваривается и окрашивается за небольшую часть эксплуатационных расходов.
Итак, вопрос о компрессоре начинается с нержавеющей стали, алюминия или тонкой углеродистой стали, и больше ни с чего. Это та часть, которую каталоги размывают. Воздушный компрессор для лазерной резки продается при давлении 16 бар, но никто не говорит, какой газ он подает. Покупатель, разрезающий 12-миллиметровую углеродистую сталь кислородом, получает давление, которое никогда не используется в этом процессе.
Лазерная головка — это потребитель, сидящий в конце очереди. Между компрессором и этой головкой находятся осушитель, два или три фильтра, ресивер, коллектор и капли к каждой машине. Каждый из них сдерживает давление.
Осушители и фильтры требуют затрат, и производители публикуют цифры. Рефрижераторная сушилка обычно требует давления от 0,2 до 0,5 бар. Для осушителя требуется давление от 0,3 до 0,7 бар. Стандартные фильтры потребляют давление от 0,1 до 0,3 бар каждый, а плотная цепочка фильтров может достигать давления от 0,3 до 0,5 бар.
Добавьте коллектор при давлении от 0,3 до 0,5 бар, а также патрубки и фитинги при давлении еще от 0,2 до 0,5 бар. В здоровой системе общие потери по-прежнему составляют от 1,0 до 1,5 бар. При давлении выше 2,0 бар что-то занижено или заблокировано, а не нормально.
В шкафу 4-в-1 коллектор и большая часть фитингов исчезают, поскольку расстояние между компрессором, осушителем, ресивером и фильтром составляет несколько сотен миллиметров внутри рамы. Фильтры по-прежнему стоят от 0,1 до 0,3 бар каждый. Кабинет экономит трубу, а не лечение.
Теперь сложите числа вместе. Значение давления на сопле 15 бар означает, что машина за ним работает под давлением 16 бар или чуть выше. Именно этот единственный шаг объясняет, почему в столь многих спецификациях лазера указано давление 16 бар и почему машина с давлением 13 бар не является ему альтернативой, а представляет собой работу другого размера.
Таблица поставщика лазера — это отправная точка, а опубликованные таблицы совпадают по форме, даже если они различаются в деталях.
Нержавеющая сталь или алюминий толщиной около 1 мм: давление на сопле от 10 до 13 бар. При толщине 2 мм полоса перемещается от 15 до 18. С высоты 3 мм она находится на уровне 18 бар и остается там до тех пор, пока работа не переключится на азот при более высоком давлении или на кислород в углеродистой стали.
Тонкая углеродистая сталь, резанная воздухом – это отдельный случай. Источнику мощностью 1 кВт необходимо давление от 6 до 10 бар для диаметра от 0,5 до 1 мм. Для источника мощностью 2 кВт требуется давление от 12 до 15 бар в том же диапазоне. Добавьте потери в системе, и давление в машине составит от 13 до 16 бар.
Установите это значение на выходе компрессора, давление которого должно составлять от 2 до 3 бар над соплом, и цифра в 16 бар перестанет выглядеть как перепродажа. Машина с давлением 16 бар достигает сопла при давлении от 14 до 15 бар. В большинстве источников это касается нержавеющей стали и алюминия толщиной от 2 до 4 мм, что составляет основную часть работы в мастерской. Воздушный компрессор на 13 бар достигает давления на сопле от 11 до 12 бар, чего достаточно для 1 мм и не намного больше.
Это та часть, которая стоит людям денег, и это скорее арифметика, чем мнение.
Винтовой элемент имеет фиксированное смещение. Поднимите давление нагнетания, и тот же двигатель будет вращать те же роторы, но объем выходящего воздуха упадет. Большая часть работы уходит на давление, а не на движение воздуха.
Опубликованные кривые от нескольких строителей близко совпадают. Агрегат мощностью 7,5 кВт дает от 1,0 до 1,2 кубических метров в минуту при давлении 8 бар, 0,7 при 13 бар и от 0,5 до 0,6 при 16 бар. Агрегат мощностью 11 кВт меняется примерно с 1,5 при 8 бар до 0,9 или 1,0 при 16. Агрегат на 15 кВт — с 2,0 до 1,2 или 1,5. А 22 кВт с 3,6 до 2,2. Во всем диапазоне потеря между 8 и 16 барами составляет от 35 до 50 процентов.
Теперь сопоставьте это с тем, как строятся котировки. Воздушный компрессор с волоконным лазером почти всегда указывается с давлением 8 бар, поскольку это самое большое число на странице. Лазеру нужно 16. Покупатель, сравнивающий две машины по этой цифре, сравнивает мощность, которую ни одна машина не сможет обеспечить в эксплуатации.
Вопрос узкий, и это не тот вопрос, который указан в брошюре. Какая бесплатная подача воздуха при 16 бар на этом аппарате, напишите. Блок мощностью 7,5 кВт, который на бумаге выглядит адекватным для лазера мощностью 2 кВт, производит 0,6 кубических метров в минуту при том давлении, при котором на самом деле работает лазер. Этот лазер хочет от 0,8 до 1,2.
Именно в этот промежуток шесть месяцев спустя покупается вторая машина, и именно по этой причине показатель потока в котировке всегда должен оказывать свое давление рядом с ним.
Защитное окно под насадкой платит за плохой воздух и выходит из строя тремя разными способами в зависимости от того, что до него доходит.
Частицы изнашивают отверстие сопла и разбрызгиваются обратно на окно. Повреждения проявляются в виде единственного кратера в центре луча. Причиной может быть сопло, которое снаружи выглядит нормально.
Масло поступает в виде пара, который не может остановить коалесцирующий элемент, и припекает к окну в виде пленки. Окно с пленкой поглощает лазерную энергию, а не пропускает ее, локально нагревается и разрушается на краю покрытия. Это неисправность, которая выглядит как проблема с линзой, но на самом деле это проблема с фильтрацией.
Вода – это тот механизм, который люди упускают. Когда вспомогательный газ расширяется через сопло, он охлаждается, и падение может составлять от 20 до 40 градусов в зависимости от соотношения давлений. Газ, который был сухим в ресивере, может конденсироваться внутри режущей головки, на окне или в отверстии сопла.
Вот почему точка росы, измеренная на выходе осушителя, не является тем же самым утверждением, что и точка росы на головке. Гибкие шланги длиной более десяти метров дают воздуху возможность нагреться и снова остыть. Показатель минус 40 на сушилке может достигать минус 10 на головке.
Вот где большинство цитат ошибаются, и это немалая ошибка.
Производители лазерных головок публикуют требования к точке росы, измеренные на входе режущей головки, и эти цифры разбиты по процессам. Углеродистая сталь, резка кислородом: минус 20 C. Нержавеющая сталь и алюминий, резка азотом: минус 40 C. Свыше 4 кВт: минус 50 C. Эти цифры соответствуют тому, что они описывают.
Резка сжатым воздухом — это другой процесс, к которому предъявляются другие требования. В воздухе примерно 21 процент кислорода, поэтому разрез изначально не является бескислородным. Край, который он оставляет, пригоден для сварки и окрашенных деталей, и причина его использования заключается в эксплуатационных расходах, а не в химическом составе кромки.
Согласно опубликованным полевым практикам, в этом процессе точка росы составляет от плюс 3 до плюс 5°С при использовании рефрижераторного осушителя воздуха. Содержание нефти удерживается на уровне 0,01 мг на кубический метр или ниже. Давление все еще должно быть на уровне 16 бар или выше, но требования к сухости уже удовлетворяются охлаждаемой сушилкой.
Прочтите два набора рядом, и путаница исчезнет. Минус 40 – потребность в азоте. Его котируют в магазинах, где используется воздух, потому что оба они объединены под одним заголовком, который называется «Чистый сухой воздух».
Осушитель воздуха с осушителем — правильная покупка при резке азотом. Это неправильный вариант, когда ваш газ поступает из компрессора, где охлаждаемый осушитель воздуха плюс правильная фильтрация уже соответствуют опубликованной практике.
Цена ошибки – не только сушилка. Осушительная установка выдерживает больший перепад давления, чем охлаждаемая, что прямо вытекает из рассчитанного ранее бюджета. Для регенерации он также потребляет продувочный воздух, и именно за этот воздух вы заплатили, чтобы сжать его, а затем выбросить.
Ничто из этого не делает сушку осушителем неправильной. Требование становится реальным при наличии короткого списка условий, и вы узнаете, находитесь ли вы в одном из них.
Резка выше 4 кВт на нержавеющей стали или алюминии, где опубликованная цифра приближается к минус 50 и запас исчезает. Любая работа, где кромка не должна содержать оксидов, потому что тогда вы работаете на азоте, и цифры по азоту применимы. Длинные трассы или участки на открытом воздухе, где труба становится холоднее, чем в помещении, поскольку точка росы должна находиться ниже самого холодного металла, которого касается воздух. И любой руководитель, в чьем руководстве указаны свои собственные цифры, которые переопределяют все таблицы в этой статье.
Тест состоит из одного вопроса. Какой газ осуществляет резку и куда проходит труба. Все остальное вторично.
Вернитесь к арифметике, приведенной выше, потому что здесь машина правильного размера все равно будет выглядеть слабой.
Три этапа фильтрации на лазерной линии являются обычной практикой, и каждый этап выдерживает давление от 0,1 до 0,3 бар в чистом состоянии. Цепь в верхней части этого диапазона стоит 0,9 бара, прежде чем она что-нибудь поймает. Грязный элемент примерно вдвое превышает собственный показатель, а насыщенный прецизионный фильтр самостоятельно выдерживает давление 0,5 бар.
Таким образом, завод вырабатывает давление 16 бар для форсунки на 15 бар. Затем добавляется рефрижераторный осушитель на 0,3 бар, три фильтра на 0,9 бар и длинный коллектор на 0,6 бар. Головка сейчас видит около 14,2 бар. Машина делает то, что ее просили. Установка - нет.
Два исправления почти ничего не стоят. Установите манометры дифференциального давления на блоке фильтров и меняйте элементы по показаниям, а не по календарю. Размещайте средство как можно ближе к аппарату, насколько это позволяет планировка, чтобы давление расходовалось там, где оно приносит пользу.
Спросите, каким газом будет резать лазер. Этот единственный ответ решает, нужен ли вам вообще компрессор. Затем он решает, будет ли осушитель, стоящий за ним, охлаждаемым или осушительным, и разница в цене между этими двумя моделями больше, чем разница между двумя моделями компрессоров.
Спросите, в каком диапазоне толщины вы будете резать, потому что именно он устанавливает диапазон давления, и ничто другое. Магазин, который оценивает прошлогоднюю работу толщиной 1 мм, а затем заключает контракт на 3 мм, дважды покупает не тот станок.
Запросите бесплатную подачу воздуха при давлении 16 бар на указанной машине в письменном виде. При давлении 16 бар это число составляет почти половину того, что та же машина дает при 8, а показатель расхода без давления рядом с ним не является спецификацией.
Отправьте нам мощность лазера, дальность тарелки, газ и расстояние до головы. Вы получите данные о расходе при вашем давлении, очистке, соответствующей вашему газу, и прямой ответ о том, заслуживает ли сушилка, которую вы собирались купить, свое место.
Мы производим машины с 2006 года. Винтовые агрегаты мощностью от 11 до 22 кВт доступны с нагнетательным давлением 16 бар. Осушители и фильтры позади них выходят из одной линии, а воздушный резервуар, стабилизирующий разрез, имеет такой же размер, как и остальные. Когда сопло заканчивается, вопрос остается у одного поставщика, а не у трех, раздающих его.

September 17, 2026

November 04, 2026
Письмо этому поставщику
September 17, 2026
November 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.